
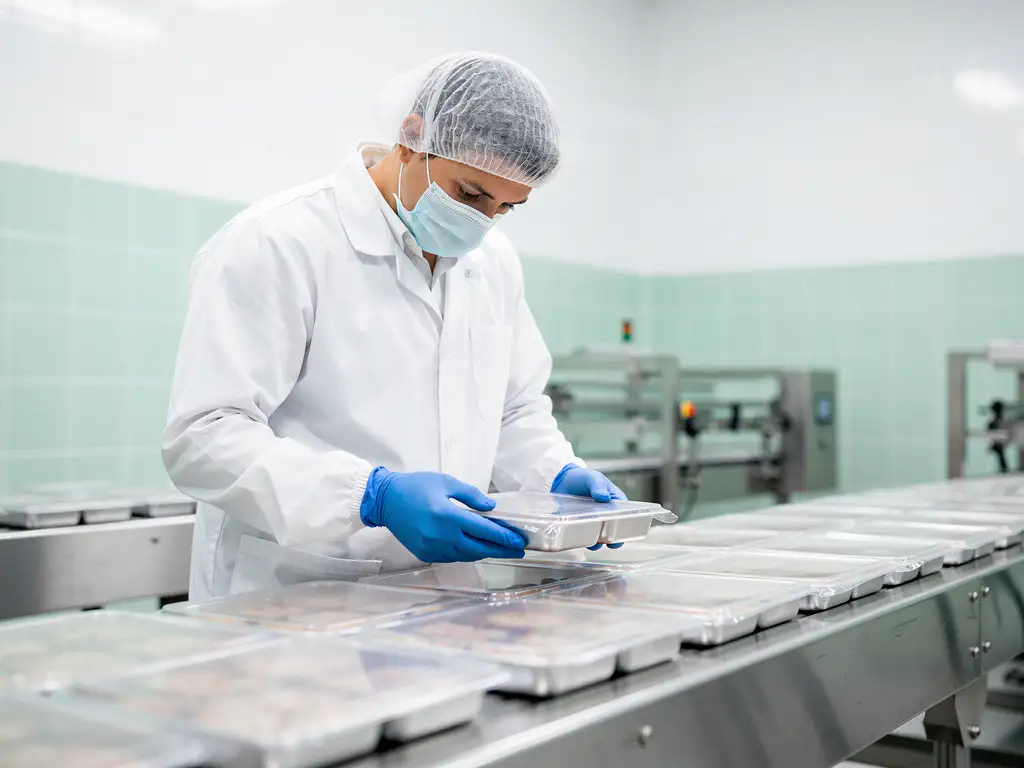
Kontaminationskontrollstandards für die Produktion verzehrfertiger Lebensmittel werden in erster Linie durch regulatorische Rahmenbedingungen geregelt, darunter HACCP, GMP-Leitlinien sowie lebensmittelrechtliche Vorschriften wie der FDA Food Safety Modernization Act (FSMA) in den USA und die EU-Verordnung 852/2004 in Europa. Diese Standards verpflichten Betriebe, die verzehrfertige Lebensmittel (RTE) herstellen, zur Umsetzung strenger physischer, verfahrenstechnischer und umgebungsbezogener Maßnahmen, um mikrobieller, chemischer und partikulärer Kontamination vorzubeugen. Die folgenden Abschnitte behandeln die wichtigsten Fragen, mit denen Qualitäts- und Facility-Manager bei der Planung oder Auditierung von Kontaminationskontrollprogrammen in RTE-Umgebungen konfrontiert werden.
Welche Vorschriften regeln die Kontaminationskontrolle in RTE-Lebensmittelbetrieben?
Die Kontaminationskontrolle in Betrieben, die verzehrfertige Lebensmittel herstellen, wird durch eine Kombination aus nationaler Gesetzgebung, internationalen Normen und branchenspezifischen Verhaltenskodizes geregelt. In den Vereinigten Staaten legt der Food Safety Modernization Act der FDA rechtlich verbindliche Präventivmaßnahmen für Lebensmittel für den menschlichen Verzehr fest, wobei RTE-Produkte den strengsten Anforderungen unterliegen, da sie ohne vorherige Wärmebehandlung direkt verzehrt werden. In der Europäischen Union bilden die Verordnung (EG) Nr. 852/2004 über Lebensmittelhygiene und die Verordnung (EG) Nr. 853/2004 für Lebensmittel tierischen Ursprungs den Mindeststandard. Weltweit dienen die Codex-Alimentarius-Leitlinien zur Lebensmittelhygiene als anerkannter Referenzrahmen.
Über die gesetzlichen Vorgaben hinaus arbeiten die meisten RTE-Hersteller nach HACCP-Plänen (Hazard Analysis and Critical Control Points), die eine systematische Identifizierung und Kontrolle biologischer, chemischer und physikalischer Gefahren erfordern. ISO 22000 und das damit verbundene FSSC-22000-Zertifizierungsschema werden zunehmend als von Dritten validierte Lebensmittelsicherheitsmanagementsysteme eingesetzt, die sowohl regulatorischen Anforderungen als auch den Anforderungen des Einzelhandels gerecht werden. Der BRC Global Standard for Food Safety (heute BRCGS) ist ein weiterer weithin anerkannter Maßstab, insbesondere für Hersteller, die große Einzelhändler in Großbritannien und Europa beliefern.
Allen diesen Rahmenbedingungen ist eine konsequente Betonung der Kontaminationsverhütung auf jeder Produktionsstufe gemeinsam, wobei RTE-Zonen das höchste Maß an Umgebungskontrolle erfordern, da nach der Verarbeitung kein Abtötungsschritt mehr erfolgt.
Was sind die häufigsten Kontaminationsrisiken in der RTE-Lebensmittelproduktion?
Die häufigsten Kontaminationsrisiken in der RTE-Lebensmittelproduktion sind mikrobieller Befall (insbesondere durch Listeria monocytogenes, Salmonella und E. coli), Kreuzkontamination durch Rohstoffe oder Personal sowie das Einbringen von Fremdkörpern oder Partikeln durch Fuß- und Fahrzeugverkehr. Da RTE-Produkte ohne vorheriges Erhitzen verzehrt werden, stellt jede Kontamination, die nach der Verarbeitung auftritt, ein unmittelbares Risiko für die öffentliche Gesundheit dar.
Mikrobielle Risiken sind die schwerwiegendste Gefahr. Listeria monocytogenes ist in RTE-Umgebungen besonders problematisch, da der Erreger unter kalten, feuchten Bedingungen gedeiht und sich im Betriebsumfeld über längere Zeiträume halten kann, wenn er nicht aktiv bekämpft wird. Die Bewegung von Personal zwischen Roh- und Fertigbereichen ist ein wesentlicher Übertragungsweg für Kreuzkontaminationen, weshalb das Management von Zugangspunkten eine kritische Kontrollmaßnahme darstellt.
Physikalische Kontamination durch Partikel, Staub und Schmutz, der über Schuhwerk und Rollgeräte eingetragen wird, ist ein häufig unterschätztes Risiko. Untersuchungen zeigen konsistent, dass der Großteil der Verunreinigungen, die in kontrollierte Lebensmittelproduktionsbereiche gelangen, auf Bodenniveau eingetragen wird – übertragen durch Fußverkehr sowie die Räder von Rollwagen, Transportwagen und Hubwagen. Unzureichende Kontrollen an diesen Zugangspunkten können eine ansonsten gut geführte Produktionsumgebung gefährden. Luftgetragene Kontamination durch Lüftungsanlagen, offene Türen und Personalaktivitäten stellt eine weitere Risikoebene dar, die Umgebungsüberwachungsprogramme berücksichtigen müssen.
Wie werden Personal- und Fahrzeugzugänge in RTE-Zonen kontrolliert?
Zugangspunkte zu RTE-Zonen werden durch eine Kombination aus physischen Barrieren, hygienegerechter Gestaltung und verfahrenstechnischen Maßnahmen kontrolliert, die gemeinsam eine Kontaminationsausschlussgrenze bilden. Ziel ist es, zu verhindern, dass Verunreinigungen aus Bereichen mit geringeren Hygieneanforderungen in die Hochpflege- oder Hochrisikobereiche übertragen werden, in denen verzehrfertige Produkte behandelt werden.
Typische Eingangskontrollen für RTE-Betriebe umfassen:
- Bekleidungs- und PSA-Anforderungen — dedizierte Schutzkleidung, Haarnetze, Handschuhe und Schuhwerk speziell für die RTE-Zone, die an festgelegten Übergangspunkten gewechselt werden
- Schuhwaschanlagen — einschließlich Stiefelwaschanlagen, Desinfektionsfußbäder oder Kontaminationskontrollmatten an Zoneneinganspunkten
- Räderhygiene für Rollgeräte — Rollwagen, Transportwagen und Hubwagen müssen vor dem Betreten von Hochpflegebereichen Dekontaminations- oder Radwaschanlagen durchfahren
- Schleusen- oder Vorraumbauweise — physische Trennung zwischen Zonen, um luftgetragene Kreuzkontamination zu verhindern und einen sequenziellen Hygieneprozess sicherzustellen
- Zugangsbeschränkung — Begrenzung des Personenzugangs auf autorisierte Personen, die eine Hygieneschulung absolviert haben und dokumentierte Eingangsverfahren befolgen
Kontaminationskontrollmatten an Zugangspunkten spielen eine besonders wichtige Rolle bei der Aufnahme von Partikeln von Schuhwerk und Rädern, bevor diese in den Produktionsbereich eingetragen werden können. Im Gegensatz zu Einwegklebefolien, die schnell nachlassen und erhebliche Einwegplastikmüllmengen erzeugen, bieten wiederverwendbare Polymermatten eine gleichbleibende, langfristige Partikelaufnahme und lassen sich sowohl in Fußgänger- als auch in Fahrzeugzugangswege integrieren. Dycems Kontaminationskontrollprodukte sind speziell für diese Übergangszonen konzipiert und nehmen bis zu 99,9 % der Partikel am Eintrittspunkt auf.
Was ist der Unterschied zwischen einem Reinraum und einer kontrollierten Umgebung in der Lebensmittelproduktion?
In der Lebensmittelproduktion ist ein Reinraum ein formal klassifizierter Bereich mit definierten und validierten Grenzwerten für die Konzentration luftgetragener Partikel, Temperatur, Luftfeuchtigkeit und Luftdruck, der durch technisch ausgelegte Lüftungsanlagen und strenge Zugangsregelungen aufrechterhalten wird. Eine kontrollierte Umgebung ist ein weiterer Begriff, der sich auf jeden Produktionsbereich bezieht, in dem Umgebungsbedingungen zur Reduzierung des Kontaminationsrisikos gesteuert werden, ohne notwendigerweise die formalen Klassifizierungskriterien eines Reinraums zu erfüllen.
Die meisten RTE-Lebensmittelbetriebe arbeiten in kontrollierten Umgebungen und nicht in ISO-klassifizierten Reinräumen. Diese Unterscheidung ist bedeutsam, da sie das erforderliche Maß an technischen Investitionen, das Überwachungsregime und die geltenden regulatorischen Anforderungen beeinflusst. Hochpflegezonen in der RTE-Produktion sind beispielsweise kontrollierte Umgebungen mit definierten Hygienestandards, Personenflussrestriktionen und Umgebungsüberwachungsprogrammen, unterliegen jedoch in der Regel nicht denselben Partikelklassifizierungsstandards wie Reinräume in der Pharma- oder Mikroelektronikbranche.
Hochrisikozonen stellen die strengste Kategorie innerhalb der Lebensmittelproduktion dar und sind typischerweise für die abschließende Handhabung und Verpackung von RTE-Produkten vorgesehen. Diese Bereiche erfordern eine physische Trennung vom übrigen Betrieb, dediziertes Personal, einen positiven Luftdruck gegenüber angrenzenden Bereichen sowie validierte Reinigungs- und Desinfektionsprogramme. Die Terminologie variiert zwischen regulatorischen Rahmenbedingungen und Branchenstandards, doch das zugrunde liegende Prinzip ist einheitlich: Je näher eine Zone am fertigen RTE-Produkt liegt, desto strenger müssen die Umgebungskontrollen sein.
Wie beurteilen Auditoren die Kontaminationskontrolle bei Lebensmittelsicherheitsinspektionen?
Bei Lebensmittelsicherheitsinspektionen beurteilen Auditoren die Kontaminationskontrolle durch die Prüfung dokumentierter Verfahren, die Beobachtung der gelebten Praxis, die Überprüfung der Umgebungshygiene sowie die Verifikation, dass physische Kontrollen wie vorgesehen funktionieren. Der Auditprozess kombiniert in der Regel eine Dokumentenprüfung mit einer physischen Begehung des Betriebs, wobei besonderes Augenmerk auf Zonengrenzen, Zugangspunktkontrollen und die Übereinstimmung zwischen schriftlichen Verfahren und dem tatsächlichen Verhalten vor Ort gelegt wird.
Zu den wichtigsten Bereichen, die Auditoren untersuchen, gehören:
- HACCP-Dokumentation — Nachweise, dass Kontaminationsrisiken identifiziert, bewertet und durch validierte kritische Kontrollpunkte gesteuert wurden
- Aufzeichnungen zur Umgebungsüberwachung — Abstrichbefunde, Luftprobendaten und Trendanalysen, die eine kontinuierliche Kontrolle mikrobieller und partikulärer Belastungen belegen
- Personalhygienepraktiken — direkte Beobachtung von Bekleidungsverfahren, Einhaltung der Händehygiene und Befolgung der Zonenzugangsvorschriften
- Zustand physischer Kontrollen — der Zustand von Schuhwaschanlagen, Matten, Radwaschanlagen und anderen Zugangspunktkontrollen, einschließlich Nachweisen regelmäßiger Wartungs- und Austauschroutinen
- Verlauf von Korrekturmaßnahmen — Aufzeichnungen darüber, wie frühere Abweichungen oder Umgebungsüberschreitungen untersucht und behoben wurden
Auditoren von Organisationen wie BRCGS, SQF oder der FDA achten genau darauf, ob Kontaminationskontrollmaßnahmen tatsächlich wirksam oder lediglich formaler Natur sind. Eine verschlissene Klebefolie an einem Zoneneingang wird beispielsweise als Kontrollversagen und nicht nur als Hygienemangel vermerkt. Betriebe, die eine konsistente, validierte Kontaminationskontrolle an Zugangspunkten nachweisen können, unterstützt durch dokumentierte Wartungs- und Überwachungsmaßnahmen, sind besser aufgestellt, um gute Auditergebnisse zu erzielen.
Welche Kontaminationskontrollmaßnahmen unterstützen die GMP-Konformität in der RTE-Produktion am besten?
Die Kontaminationskontrollmaßnahmen, die die GMP-Konformität in der RTE-Lebensmittelproduktion am besten unterstützen, sind solche, die konsistent, validiert und in das übergeordnete Lebensmittelsicherheitsmanagementsystem des Betriebs integriert sind. GMP-Anforderungen betonen, dass Kontrollen dokumentiert, überwacht und in der Lage sein müssen, ihre fortlaufende Wirksamkeit nachzuweisen – und nicht nur im Betrieb vorhanden zu sein.
Eine wirksame, GMP-konforme Kontaminationskontrolle in RTE-Umgebungen umfasst typischerweise:
- Definierte Zonentrennung mit physischen Barrieren und kontrollierten Zugangspunkten
- Validierte Reinigungs- und Desinfektionsprogramme mit festgelegter Häufigkeit und dokumentierter Durchführung
- Umgebungsüberwachungsprogramme, die mikrobielle und partikuläre Belastungen über die Zeit verfolgen
- Personalhygieneschulungen mit Nachweisen über Teilnahme und Kompetenzbeurteilung
- Langlebige, wartungsfreundliche Zugangspunktkontrollen, die über Schichten und Verkehrsaufkommen hinweg gleichbleibend wirksam sind
Ein Bereich, in dem viele RTE-Betriebe hinter den GMP-Anforderungen zurückbleiben, ist der Bodenbereich. Einwegklebefolien sind weit verbreitet, weisen jedoch dokumentierte Einschränkungen auf: Sie verlieren schnell an Wirksamkeit, müssen häufig ersetzt werden, erzeugen erhebliche Abfallmengen und lassen sich nur schwer als konsistente Kontrollmaßnahme validieren. Wiederverwendbare Kontaminationskontrollmatten, die Partikel sowohl von Schuhwerk als auch von Rollgeräten aufnehmen und zurückhalten, bieten eine zuverlässigere und auditierbare Lösung.
Wie unterstützt Dycem die Kontaminationskontrolle in der RTE-Lebensmittelproduktion
Dycems wiederverwendbare Kontaminationskontrollmatten sind darauf ausgelegt, die spezifischen Zugangspunktherausforderungen zu bewältigen, mit denen RTE-Lebensmittelbetriebe konfrontiert sind, und bieten dort, wo es am wichtigsten ist, eine konsistente, langfristige Partikelaufnahme. Wesentliche Vorteile für RTE-Lebensmittelhersteller sind:
- Aufnahme von bis zu 99,9 % der Schuh- und Radkontaminanten an Zoneneinganspunkten
- Integrierte antimikrobielle Biomaster-Silberionen-Technologie, die das Mikrobenwachstum um bis zu 99,9 % hemmt
- Eine Produktlebensdauer von 3 bis 5 Jahren, die Kosten und Abfall im Vergleich zu Einwegklebefolienprogrammen reduziert
- ISO-zertifizierte Herstellung nach EN ISO 9001 und 14001, die Anforderungen an die Auditdokumentation unterstützt
- Anpassbare Größen und Formate für komplexe Betriebslayouts, einschließlich Fußgänger-, Leichtfahrzeug- und Schwerlastbereiche
Ob Sie eine neue Hochpflegezone planen, ein unzureichend funktionierendes Klebefolienprogramm ersetzen oder sich auf eine BRCGS- oder FDA-Inspektion vorbereiten – Dycems Spezialisten helfen Ihnen dabei, die richtige Lösung für Ihren Betrieb zu finden. Kontaktieren Sie Dycem noch heute, um eine kostenlose Standortbesichtigung und Beratung zu vereinbaren.
Ähnliche Artikel
- Warum ist die Reduzierung von Einwegkunststoffen für die ESG-Berichterstattung wichtig?
- Was sind die GMP-Anforderungen an die Kontaminationskontrolle im Jahr 2026?
- Warum sind Böden die größte Kontaminationsquelle in Reinräumen?
- Wie priorisieren Sie Investitionen in die Kontaminationskontrolle bei begrenztem Budget?
- Wie messen Sie die Wirksamkeit einer Kontaminationskontrollstrategie?